高速加工中心是指在保持高剛性與高精度的前提下��,通過提升主軸轉速和進給速度實現快速切削的機床����。其核心技術目標在于實現材料去除率的提升�、表面質量的改善以及熱變形的有效控制��。
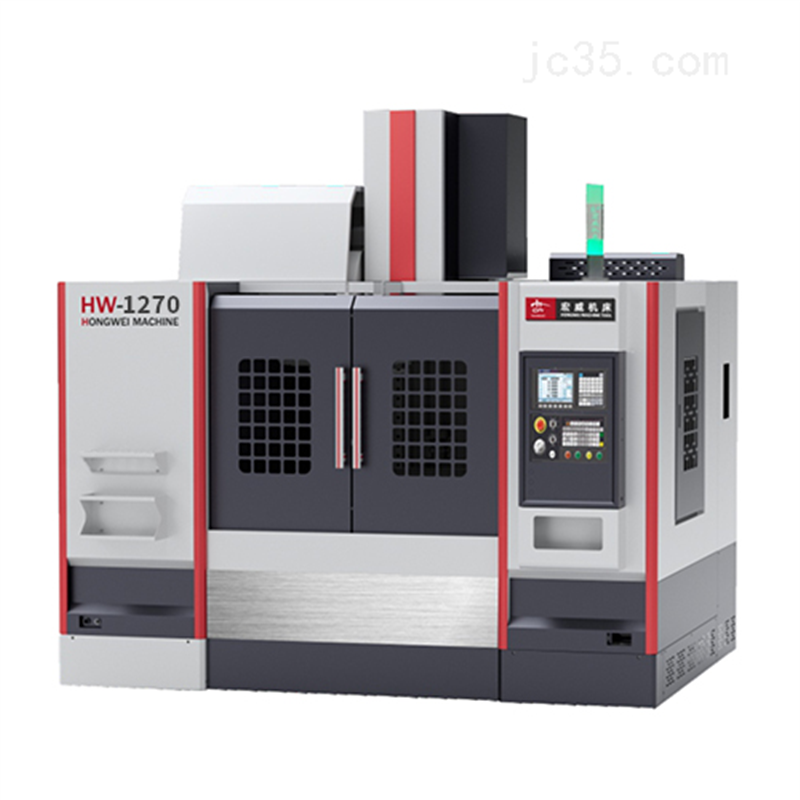
1.床身采用箱型或雙壁結構����,內部采用加筋肋設計�����,以抵御高速切削產生的沖擊力與振動�����。
2.主軸系統通常采用電主軸或高速皮帶傳動,具備低慣量、高響應和良好的熱穩定性��。
3.進給系統使用直線電機或高速滾珠絲杠��,配合高分辨率的位置反饋裝置��,實現微米級的定位精度。
4.控制系統引入高速插補算法與前瞻控制策略,確保在高速運動下指令的準確追蹤。
功能優勢:
1.加工效率顯著提升,單位時間的材料去除率遠高于常規切削方式���。
2.由于切削熱集中在切屑中,工件表面溫升較低,有助于獲得更好的光潔度與尺寸穩定性��。
3.合理的切削參數選擇可以降低刀具的沖擊載荷����,從而在一定程度上延長刀具壽命。
4.通過主軸冷卻、結構對稱布局以及主動阻尼等措施����,有效抑制熱變形與振動對加工精度的影響����。
適用材料范圍:
1.鋁合金及其他有色金屬因其導熱性好�����、切削阻力低�,是高速加工的典型對象��。
2.中低碳鋼�、合金鋼以及灰鑄鐵在適當的刀具與冷卻條件下同樣可以實現高速切削���。
3.碳纖維增強復合材料�、陶瓷基復合材料等新型材料在高速加工下可減少delamination與崩邊現象。
4.某些難加工材料如鎳基合金、鈦合金雖然切削阻力大����,但通過專用刀具與冷卻策略仍能發揮高速加工的優勢����。
高速加工中心的維護與保養要點:
1.主軸潤滑采用油霧或最小量潤滑(MQL)方式���,兼顧散熱與污染控制���。
2.導軌與絲杠定期進行清潔�、加脂以及間隙檢查,以保持運動平穩�。
3.電氣系統包括伺服驅動����、控制模塊及傳感器�����,需定期檢查連接松弛與絕緣性能����。
4.精度校準采用激光干涉儀或球桿儀�,按照制造商建議的周期進行幾何誤差補償��。

 更新時間:2026-08-12
 點擊次數:83

 當前位置:


